用高频引弧等离子切割机搭建CNC切割机的方法
来源标题:How to make a CNC plasma cutter with high-frequency start
高频引弧(HF start)在起弧时会产生强烈电磁干扰,常导致CNC运动控制器的USB连接断开。作者用WiFi连接运动控制器解决了这一问题,并建议优先选购采用blowback start的等离子切割机。他花80英镑在eBay上拍得一台Parkside PPS 30 B2,并成功将其用于CNC切割。
以下正文由 AI 翻译自 Hacker News 最新(原文版权归原站所有),可能存在偏差,重要内容请以原文为准。
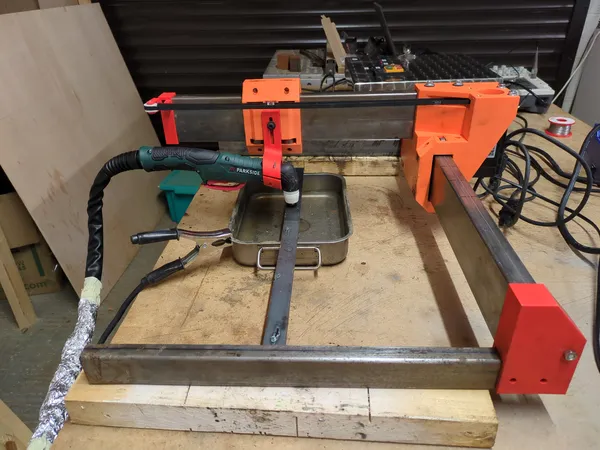
高频起弧(“HF start”)在等离子切割机上的问题是,引燃引导弧时会产生大量电磁干扰,对附近的电子设备造成影响,尤其是往往会断开与 CNC 运动控制器的 USB 连接。你可以通过 WiFi 与运动控制器通信来解决这个问题。这是我这台机器临时放在工作台上的样子:如果你还需要购买一台等离子切割机,那我显然建议尽量买一台“回吹起弧”(blowback start)的,而不是“HF start”的,这样就不用操这个心了。买 HF start 的机器是我的失误。但既然已经让它跑起来了,所以如果你手上已经有一台 HF start 的机器,又想拿它做 CNC,也许可以照同样的办法做。我之所以想要一台 CNC 等离子切割机,是因为我最近花了大量时间和立铣刀,以极低的进给率和切深,为我的 cyclecar 加工这样的平面零件:于是我开始在 eBay 上出价,结果意外以 80 英镑拍下了一台 Parkside PPS 30 B2:卖家说他一时兴起从 Lidl 买的,后来发现需要配空压机,而他没有。如果我事先做过功课,就不会对一台没有回吹起弧的机器出价了,但事已至此。到货后,我把它放在车库地上架好,试着一边引燃等离子弧、一边运行我的 6040 CNC 雕刻机。你可能已经猜到了,根本跑不起来。大多数时候,一引弧,UGS 就会和 Grbl 断开连接。但幸运的是,我当时跑的是一个测试程序,里面只有少量非常长、非常慢的运动,这意味着 Grbl 的缓冲区里还有好几分钟的运动量。我注意到,尽管 UGS 与 Grbl 断开了、完全废了……Grbl 仍然在移动机器!它仍然在完美地执行我的 gcode。所以问题并不在于 HF start 真的让 Grbl 无法工作,而只是它断开了 USB 串口连接。解决办法:在 ESP32 板子上用 FluidNC,通过 WiFi 与它通信。FluidNC 兼容 Grbl,但适用于更现代的微控制器。Charlie 建议通过光纤与控制器通信,这可能比 WiFi 效果更好,但搭建起来更麻烦。烦人的是,ESP32 的输出是 3.3v 而不是 5v。我在一块洞洞板上给 Arduino Nano ESP32 做了一块转接板,把一片 74HCT245 硬当作输出端的电平转换器,这样就足以从 3.3v 输入提供 5v 输出,不确定这有多正规。你可以在这里看到我定制的转接板:我最初用几个小步进电机加 A4988 驱动做了实验,这些是我拆掉那台 i3 克隆 3D 打印机时剩下的,我觉得它们本来也够用。但我还有一些闲置的 Leadshine easy servo,来自多年前买的、未完成的 CNC 迷你铣床项目。我原以为 Leadshine 伺服不行,因为我觉得干扰会扰乱编码器输入,但测试之后它们似乎没问题。而且它们功率更大、更好,所以我就用了它们。不过对于等离子切割机,我真不觉得需要高级伺服,切割负载基本为零,它就是个高级版的笔式绘图仪。Leadshine 的文档说它们至少需要 18v,但我手头只有一个 12v 电源,就试了试,似乎也没问题。后来我确实把伺服的错误报警输出接到了 FluidNC 的一个输入上,结果每次起弧它都会误触发(唉),所以我现在运行伺服时不接报警输入。反正这也不比我用开环步进电机差。我的运动平台由方管钢和 3D 打印件构成:用的是同一台 3D 打印机剩下的 GT2 皮带,以及打印的带轮。两个橙色零件中较大的那个打印了 36 小时,用了 700g 材料,是我迄今为止最大的 3D 打印件。全部用 ABS-GF 在 Bambu Studio 的“strength”设置下打印。“直线导轨”其实就是 608 轴承直接在方管钢上滚动。我没把任何一个做成可调的,但我应该这么做,因为它的间隙比我期望的略大。再说一遍,这对雕刻机来说远远不够,但对等离子切割机来说我觉得应该没问题。(缠在割炬导线上的铝箔是我用 FluidNC 之前做的一个屏蔽实验,没起作用,我只是还没把它拆下来)。为了触发等离子切割机的电弧,它有一个 2 针 GX16 接口,通常连接到割炬扳机。我把它接到一个由 FluidNC 控制的继电器上,这样我就能用 M3/M5 来开关它。(但注意,你需要给 FluidNC 一个非零的“主轴转速”,否则 M3 不会起任何作用,所以要习惯用“M3 S1”)。到这里,我就有了一个能用的 CNC 运动系统,配上一台可以从 CNC 控制触发的 HF start 等离子切割机。该切点东西了吧?不幸的是,我没有任何等离子切割经验,而且(我这辈子的老毛病)它比看起来要难。我反复调整气压、电流设置和进给率,就是无法在 4mm 钢板上切出干净的切口。这很令人失望,因为机器文档说它能切穿最厚 12mm 的钢板。但我试了一块 3mm 钢板,最初的测试切割效果好得多,于是我就试着切一个心形。(我让 ChatGPT 写了这段 gcode)。切到四分之三的时候,它把接线板的保险丝烧了,因为我愚蠢地把空压机和等离子切割机插在了同一个接线板上。哎!我把空压机换到另一个接线板上,然后一次就成功了,只不过切口下面积了很多熔渣:我用角磨机把这些清理掉,可以看到,沿着一个轴,我的机器切出的侧面很直,但在另一个轴上,斜切得相当严重:
(原文较长,此处译出前 6000 字,完整内容请点「打开原文」。)
正文由 探How 从来源站点 RSS 同步,内容未经改写;遇到排版缺失或需要图片、视频时请以原文为准。